


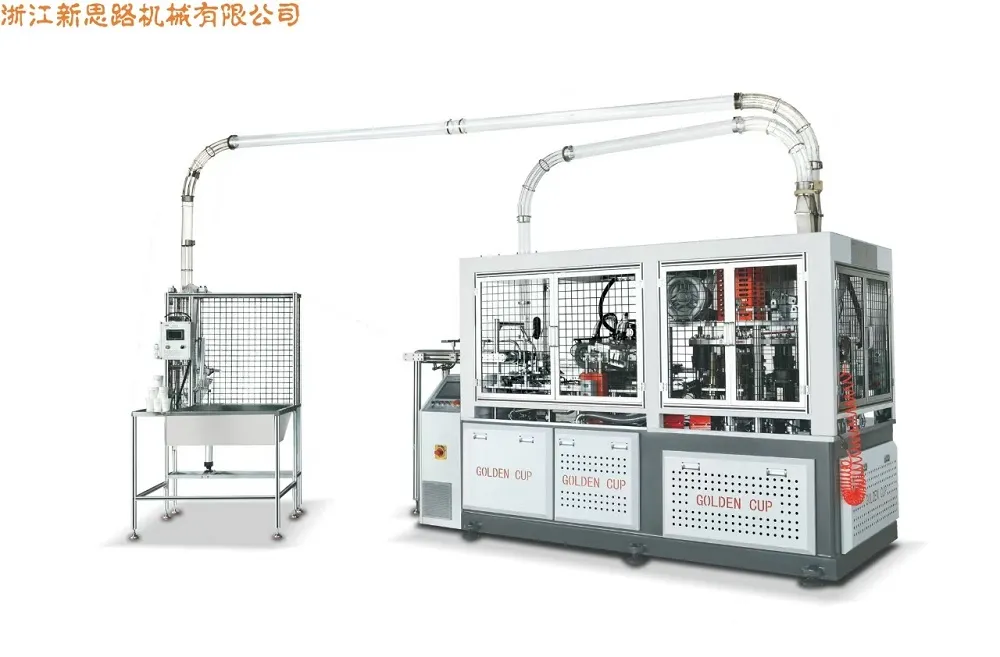
Skiftet mot fiberbasert matemballasje har lagt et enestående press på produsenter for å levere boller som er strukturelt pålitelige, visuelt konsistente og kompatible med moderne barrierebelegg. DeXSL-2000S/XSL-2000F salatbollemaskin/firkantet papirskålmaskinadresserer denne konvergensen av krav gjennom en formingsplattform med to modeller som skiller produksjon av runde boller fra produksjon av firkantede boller mens de deler kjerneoverføring, kontroll og hygieneteknikk. Denne artikkelen undersøker maskinens tekniske arkitektur, materialkompatibilitet, vedlikeholdslogikk og integrasjonsveier, og tilbyr produksjonsingeniører og pakkestrateger en strukturert referanse for å evaluere om plattformen stemmer overens med høyvolum, bærekraftsdrevet matservicedrift.
- Hvorfor fiberbasert bollebehov endrer produksjonsprioritetene
- Dual-Model Logic: Round vs. Square Bowl Forming
- Teknisk arkitektur og bevegelseskontroll
- Hygieneteknikk og vedlikeholdstilgjengelighet
- Materialkompatibilitet og barriereytelse
- Integrasjon med hylse og inspeksjonssystemer
- Ytelsesgrenser og operasjonelle realiteter
- Ofte stilte spørsmål
1. Hvorfor fiberbasert bollebehov endrer produksjonsprioritetene
Serveringsoperatører navigerer etter en strukturell endring i hvordan ferdigmat pakkes. Reguleringspress på engangsplast, kombinert med forbrukernes preferanser for komposterbare og resirkulerbare materialer, har fremskyndet erstatningen av støpte plastboller med pappalternativer på tvers av salatbarer, skykjøkken og hurtigservicekjeder. Papirbolleformater står nå for en økende andel av takeaway-matemballasje, og det globale papirskålmarkedet har blitt anslått å ekspandere med en sammensatt årlig rate på omtrent 6,5 % gjennom tidlig på 2030-tallet[referanse:0]. Denne utvidelsen er ikke bare en volumhistorie; det er en spesifikasjonshistorie, fordi fiberskåler skal yte under forhold som plast tidligere har håndtert uten klage.
Salatskåler introduserer et spesifikt sett med tekniske begrensninger. De krever tilstrekkelig stivhet til å motstå deformasjon når de er fylt med tette, fuktige ingredienser. De trenger barrierelag som forhindrer fuktvandring og oljeflekker uten at det går på bekostning av resirkulerbarheten. De må hekke effektivt for logistikk samtidig som de skiller seg rent under avtetting på høyhastighetslinjer. Og de har i økende grad merkevaregrafikk som krever presis sømformasjon og dimensjonell repeterbarhet. For produksjonsteamXSL-2000S/XSL-2000F salatbollemaskin/firkantet papirskålmaskinplattformen kommer inn i dette landskapet, ikke som en generisk koppformer, men som et skålfokusert system med distinkte runde og firkantede konfigurasjoner.
2. Dual-Model Logic: Rund vs. Square Bowl Forming
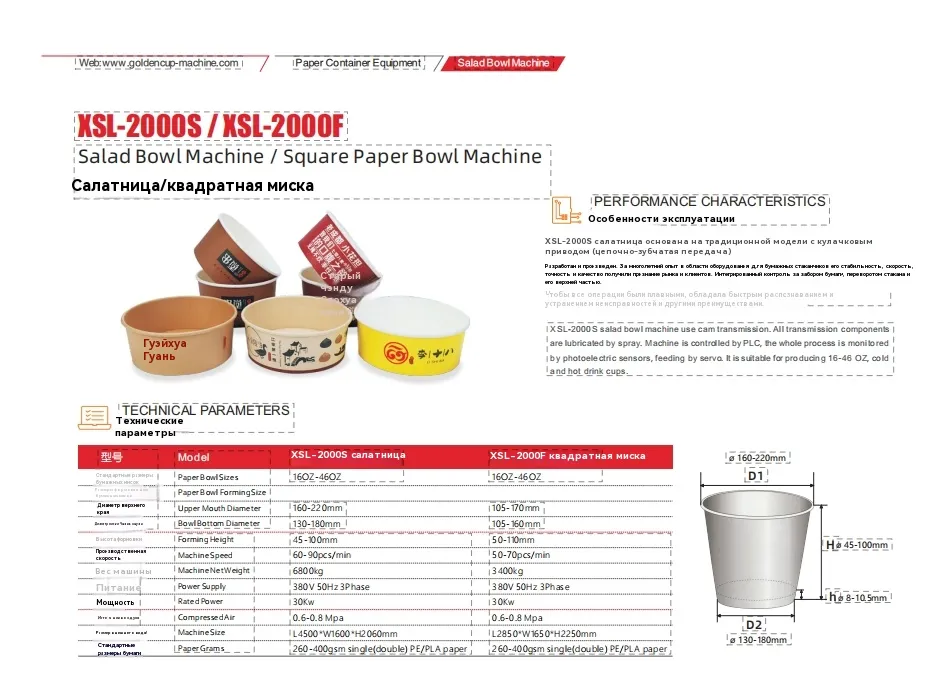
Plattformen er organisert rundt to modellvarianter som deler et felles kontroll- og overføringsfundament, men som divergerer i formingsgeometri. XSL-2000S er konfigurert for runde salatskåler, med en formingsstørrelse på 160–220 mm i øvre munndiameter og 130–180 mm i bunndiameter, med en formingshøyde på 45–100 mm. XSL-2000F er den firkantede bollekonfigurasjonen, med et diameterområde på øvre munn på 105–170 mm, et bunndiameterområde på 105–130 mm og en formingshøyde på 50–110 mm. Begge variantene tar for seg båndet med en kapasitet på 16–46 oz som dominerer salat, kornbolle og måltidsforberedende emballasje.
Denne tilnærmingen med to modeller er viktig fordi firkantede boller og runde boller ikke kan byttes ut i nedstrømsoperasjoner. Firkantede formater maksimerer volumetrisk effektivitet under transport og hyllepresentasjon, mens runde formater stemmer overens med konvensjonelle lokkbeholdninger og sirkulært verktøy. Et produksjonsgulv som betjener flere kunder eller menyprogrammer drar nytte av en enkelt maskinfamilie som kan konfigureres til begge geometriene uten å gjenoppbygge hele driftslogikken rundt en ukjent plattform.
Felles plattformegenskaper
- Strukturell separasjon i skrivebordsstilisolerer formingsformen fra transmisjonsenheten, og holder produktsonen forskjellig fra smurte mekaniske komponenter[referanse:1].
- Lukkede overføringssystemsitter under bordrammen, med automatisk smøring og en tønne-type indekseringsmekanisme for jevn indekseringsbevegelse[referanse:2].
- PLS-basert styringmed fotoelektrisk sporing og servomating støtter repeterbare formingssykluser og reduserer manuell intervensjon under størrelsesjusteringer[referanse:3].
3. Teknisk arkitektur og bevegelseskontroll
Maskinens bevegelsesarkitektur er bygget rundt en kamdrevet transmisjon med langsgående akseldrift. Kamoverføring er et bevisst valg ved forming av skåler fordi den produserer en mekanisk synkronisert sekvens av emnemating, forhåndsforming, sluttforming og utstøting uten å stole utelukkende på elektronisk timing for hver akse. Resultatet er en rytme som er mekanisk definert og derfor mindre følsom for mindre svingninger i servoresponsen under lange produksjonskjøringer.
Servomating styrer innføringen av blankt papir, mens fotoelektrisk sporing overvåker registreringen av forhåndstrykt papir. Denne kombinasjonen er spesielt relevant for skåler som bærer merkegrafikk eller barrierebelegg påført i register. Når det trykte mønsteret driver, oppdager det fotoelektriske systemet avviket og servomatingen korrigerer blankposisjonen før forming. Kontrollsystemet konsoliderer disse funksjonene i et enkelt PLS-grensesnitt, slik at operatører kan justere formingsparametere og overvåke feiltilstander fra ett panel i stedet for å koordinere separate undersystemer.
Kjernebevegelse og kontrollelementer
- Kamoverføring:mekanisk synkronisert formingssekvens med langsgående akseldrift.
- Fat-type indeksering:jevn og holdbar intermitterende bevegelse for formbordet.
- PLS kontroll:sentralisert parameterstyring og feildiagnostikk.
- Servofôring:presis posisjonering av emner, spesielt for registrert utskrift.
- Fotoelektrisk sporing:kontinuerlig registreringsovervåking under produksjon.
4. Hygieneteknikk og vedlikeholdstilgjengelighet
I produksjon av matkontaktemballasje er hygiene ikke en finish som brukes på slutten av linjen; det er en egenskap ved maskinens geometri. Plattformens stasjonære struktur skaper en fysisk separasjon mellom formområdet og overføringssystemet. Papirstøv og fiberrester som genereres under formingen forblir i produktsonen, mens smurte kammer, aksler og indekseringsmekanismer forblir innelukket under. Denne separasjonen reduserer risikoen for smøremiddelmigrering inn i produktstrømmen og forenkler rengjøringen fordi operatører ikke navigerer rundt utsatte mekaniske koblinger.
Automatisk smøring av transmisjonskomponentene støtter vedlikeholdsplanleggingen ytterligere. I stedet for manuelle smøreintervaller som avhenger av førerens disiplin, mottar den medfølgende girkassen smøremiddel gjennom et kontrollert system. For anlegg som kjører flere skift, reduserer dette variasjonen introdusert av manuelle vedlikeholdsplaner og holder girkassen i en mer stabil driftstilstand over tid.
Vedlikeholdsorienterte designvalg
- Danner muggtilgjengelighet uten å demontere girkassen.
- Lukkede smørepunkter reduserer eksponeringen for papirstøv og fiberrester.
- Tønneindeksering reduserer støtbelastning sammenlignet med enkelte alternativer med intermitterende driving.
- PLS-diagnostikk forkorter feilsøkingstiden ved å identifisere feilsteder og tilstander.
5. Materialkompatibilitet og barriereytelse
Maskinen godtar enkelt-PE, dobbel-PE og PLA-belagt papir i 260–400 GSM-serien for begge modellvariantene. Dette materialvinduet er betydelig fordi det spenner over det praktiske spekteret av skålapplikasjoner. Lettere buljonger i den nedre enden av serien passer til tørt eller minimalt fuktig innhold, mens tyngre buljonger og dobbelt-PE- eller PLA-belegg støtter salater med dressinger, kornboller med sauser og kjølte måltidstilberedningsformater som legger vedvarende fuktighetspress på sømmen og bunnradiusen.
PLA-belagt papir har blitt stadig mer aktuelt ettersom merker søker komposterbare barriereløsninger som er på linje med fibergjenvinningsstrømmer. Maskinens formingsparametere kan justeres for å imøtekomme de litt forskjellige glide- og varmeresponsegenskapene til PLA sammenlignet med polyetylen. Produsenter som vurderer en overgang fra PE til PLA bør validere formingstemperatur, oppholdstid og sømtrykk på den spesifikke papirmassen de har tenkt å bruke, fordi beleggkjemien varierer mellom leverandører og maskinens PLS tillater oppbevaring av resepter for repeterbare omstillinger.
| Spesifikasjon | XSL-2000S (rund salatskål) | XSL-2000F (firkantet papirskål) |
|---|---|---|
| Papirskålstørrelser | 16 oz – 46 oz | 16 oz – 46 oz |
| Overmunns diameter | 160 – 220 mm | 105 – 170 mm |
| Bunndiameter | 130 – 180 mm | 105 – 130 mm |
| Formingshøyde | 45 – 100 mm | 50 – 110 mm |
| Maskinhastighet | 60 – 90 stk/min | 50 – 70 stk/min |
| Maskinens nettovekt | 680 kg | 3.400 kg |
| Strømforsyning | 380 V 50 Hz 3-fase | 380 V 50 Hz 3-fase |
| Nominell effekt | 30 kW | 30 kW |
| Trykkluft | 0,6 – 0,8 MPa | 0,6 – 0,8 MPa |
| Maskinstørrelse | L4500 × B1600 × H2060 mm | L2850 × B1650 × H2250 mm |
| Papir gram | 260 – 400 GSM (enkel/dobbel PE/PLA) | 260 – 400 GSM (enkel/dobbel PE/PLA) |
6. Integrasjon med hylse og inspeksjonssystemer
En bolleformingsmaskin fungerer sjelden som en isolert øy i et modent produksjonsanlegg. Plattformen støtter tilkobling til XSL-1500TW-hylseapplikatoren, noe som muliggjør produksjon av dobbel- eller krusningsveggskåler[referanse:4]. Dobbelveggkonstruksjon forbedrer isolasjon og strukturell stivhet, mens ripple-vegggeometri legger til både termisk ytelse og en særegen taktil overflate som merker bruker for førsteklasses posisjonering. Muligheten til å legge til en hylseapplikator nedstrøms betyr at den samme formingsplattformen kan betjene både enkeltveggs- og dobbeltveggsproduktlinjer uten å duplisere basisformingselementet.
Valgfri visuell inspeksjon kan også integreres for automatisk kvalitetsdeteksjon[referanse:5]. Visuell inspeksjon er spesielt verdifull for skåler med trykt grafikk eller kritiske dimensjonstoleranser, fordi det kan markere sømfeiljustering, belegghopp eller dimensjonsdrift før ferdige boller når pakking. For virksomheter som forsyner foodservice-kjeder med strenge emballasjespesifikasjoner, gir dette inspeksjonslaget en dokumentert kvalitetspost i stedet for å stole utelukkende på periodisk manuell prøvetaking.
Nedstrøms kompatibilitetsveier
- XSL-1500TW hylseapplikator:overfører enkeltveggsforming til dobbelvegg- eller krusningsveggproduksjon.
- Visuell inspeksjonsmodul:automatisk deteksjon av dimensjons- og utskriftsavvik.
- Deesterings- og tellegrensesnitt:kompatibel med standard nedstrøms håndteringsutstyr.
- Oppbevaring av PLC-oppskrifter:støtter rask overgang mellom skålstørrelser og materialspesifikasjoner.
7. Ytelsesgrenser og operasjonelle realiteter
Publiserte hastighetstall for XSL-2000S indikerer et maskinhastighetsområde på 60–90 stykker per minutt, med markedsføringsmateriell som refererer til opptil 120 beholdere per minutt under visse forhold[reference:6][reference:7]. Skillet har betydning for produksjonsplanlegging. Det høyere tallet kan reflektere optimalisert materiale, ideelle formingsforhold eller en spesifikk konfigurasjon, mens området 60–90 stk/min representerer et praktisk driftsbånd. Ingeniører som vurderer plattformen, bør behandle nedre til middels området som det realistiske planleggingsgrunnlaget og validere faktisk gjennomstrømning med deres spesifikke papirmasse, bollegeometri og beleggstype.
XSL-2000F kvadratisk konfigurasjon har et separat hastighetsområde på 50–70 stk/min. Kvadratforming introduserer ytterligere geometriske begrensninger sammenlignet med rundforming, fordi hjørneradier og flate sidevegger krever forskjellig materialflyt og sømkontroll. Maskinens tyngre nettovekt - 3400 kg for F-varianten mot 680 kg for S-varianten - gjenspeiler den mer omfattende formingsstrukturen som kreves for firkantet bollegeometri. Disse forskjellene er ikke ulemper; de er tekniske avveininger som produksjonsteam bør kartlegge mot deres faktiske produktmiks før de forplikter seg til en konfigurasjon.
Sjekkliste for operasjonell evaluering
- Materialvalidering:bekrefte at det valgte papiret og belegget faller innenfor 260–400 GSM-området og enkelt/dobbelt PE- eller PLA-kompatibilitetsvinduet.
- Verktøybytte:planlegg for endring av form- og formverktøy når du bytter mellom skålstørrelser eller mellom runde og firkantede modeller.
- Lufttilførselsstabilitet:opprettholde 0,6–0,8 MPa trykkluft for å støtte konsistent forming og utstøting.
- Kraftinfrastruktur:verifiser 380 V 50 Hz trefaseforsyning og 30 kW nominell effektkapasitet.
- Nedstrøms synkronisering:bekrefte at hylsepåføring og inspeksjonsmoduler er tidsbestemt til den faktiske utgangshastigheten i stedet for det teoretiske maksimum.
8. Ofte stilte spørsmål
Hva er den primære forskjellen mellom XSL-2000S og XSL-2000F?
Kan maskinen kjøre PLA-belagt papir uten å bytte maskinvare?
Hvordan støtter maskinen produksjon av doble skåler?
Hvilke vedlikeholdskrav bør operatører påregne?
Er visuell inspeksjon tilgjengelig for kvalitetskontroll av trykt skål?
Konklusjon: En plattform bygget rundt realitetene i fiberbolleproduksjon
Overgangen fra plast- til fibermatemballasje er ikke en enkel materialbytte. Det krever forming av plattformer som kan håndtere barrierebelagt papir, opprettholde dimensjonsdisiplin over lange løp, og integreres med nedstrøms sleeving og inspeksjon uten å skape nye flaskehalser. DeXSL-2000S/XSL-2000F salatbollemaskin/firkantet papirskålmaskinreagerer på disse realitetene gjennom en tomodellarkitektur som deler kontrolllogikk, hygieneseparasjon og materialkompatibilitet på tvers av runde og firkantede skålformater. For produksjonsmiljøer der fleksibilitet på tvers av bollegeometri er like viktig som råhastighet, gir plattformen et strukturelt sammenhengende utgangspunkt i stedet for en enformålskoppformer tilpasset en annen jobb.
Produsenter som vurderer denne plattformen bør begynne med et klart kart over produktmiksen, materialspesifikasjoner og nedstrømsutstyr. Maskinens PLS-oppskrifter, modulære hylse og inspeksjonsmuligheter og separasjon av produktsone fra overføringssone støtter alle en trinnvis adopsjonsvei. Ettersom fiberbaserte salatboller fortsetter å fortrenge plast i foodservice og detaljhandelskanaler, vil verdien av et formingssystem som kan utvikle seg med formatendringer og beleggfremskritt forbli sentralt i produksjonsstrategien.
For ingeniørteam som ønsker å samkjøre formingsevnen med bærekraftsmål og matvarespesifikasjoner for høyt volum, er neste trinn en direkte teknisk samtale.Golden Cupvedlikeholder applikasjonsingeniørressurser for å støtte materialprøver, verktøykonfigurasjon og integrasjonsplanlegging for både XSL-2000S og XSL-2000F-variantene. Enten kravet er rund bollegjennomstrømning, kvadratisk bolle volumetrisk effektivitet, eller en kombinert linje med sleeving og visuell inspeksjon, er plattformens arkitektur designet for å konfigureres i stedet for å bygges om.
Kontakt ossfor å diskutere dine skålformingskrav og be om en skreddersydd konfigurasjonsgjennomgang.
Kontakt oss


